螺纹滚压和螺纹切削有什么区别?|豪斯泰克(HORSETEC)
螺纹滚压和螺纹切削的核心区别是成形方式:滚压用滚压头的滚轮对毛坯施加压力,让金属冷态流动挤成螺纹,材料不被切除;切削用车刀等刀具把牙型多余的材料切掉,靠去除材料成形。这一根本差别带来表面质量、强度、效率与适用范围的一系列不同。
一、加工原理与结果的区别
| 对比项 | 螺纹滚压 | 螺纹切削 |
|---|---|---|
| 成形方式 | 滚轮冷挤压,材料塑性流动充满牙型 | 刀具切除牙沟处材料 |
| 材料去留 | 不切除材料,无切屑 | 产生切屑,材料损耗在牙沟 |
| 金属流线 | 流线沿牙型连续,未被切断 | 流线在牙沟处被切断 |
| 表面质量 | 滚压塑性变形使牙面冷作硬化,表面粗糙度低 | 粗糙度取决于刀具状态与切削参数 |
| 强度与疲劳性能 | 纤维连续+冷作硬化,螺纹强度与抗疲劳性能更好 | 纤维被切断,强度与抗疲劳性能相对较低 |
| 加工效率 | 一次走刀成形,适合批量生产 | 视方式而定,单件加工灵活 |
| 毛坯要求 | 毛坯直径须按牙型精确下料 | 尺寸控制相对宽松 |
| 对材料的要求 | 要求延伸率不低于 5%、硬度不高于 HRC45、抗拉强度不超过 1700 N/mm² | 上述条件以外的硬材料、难加工材料多数仍可切削 |
二、什么情况选滚压,什么情况只能切削
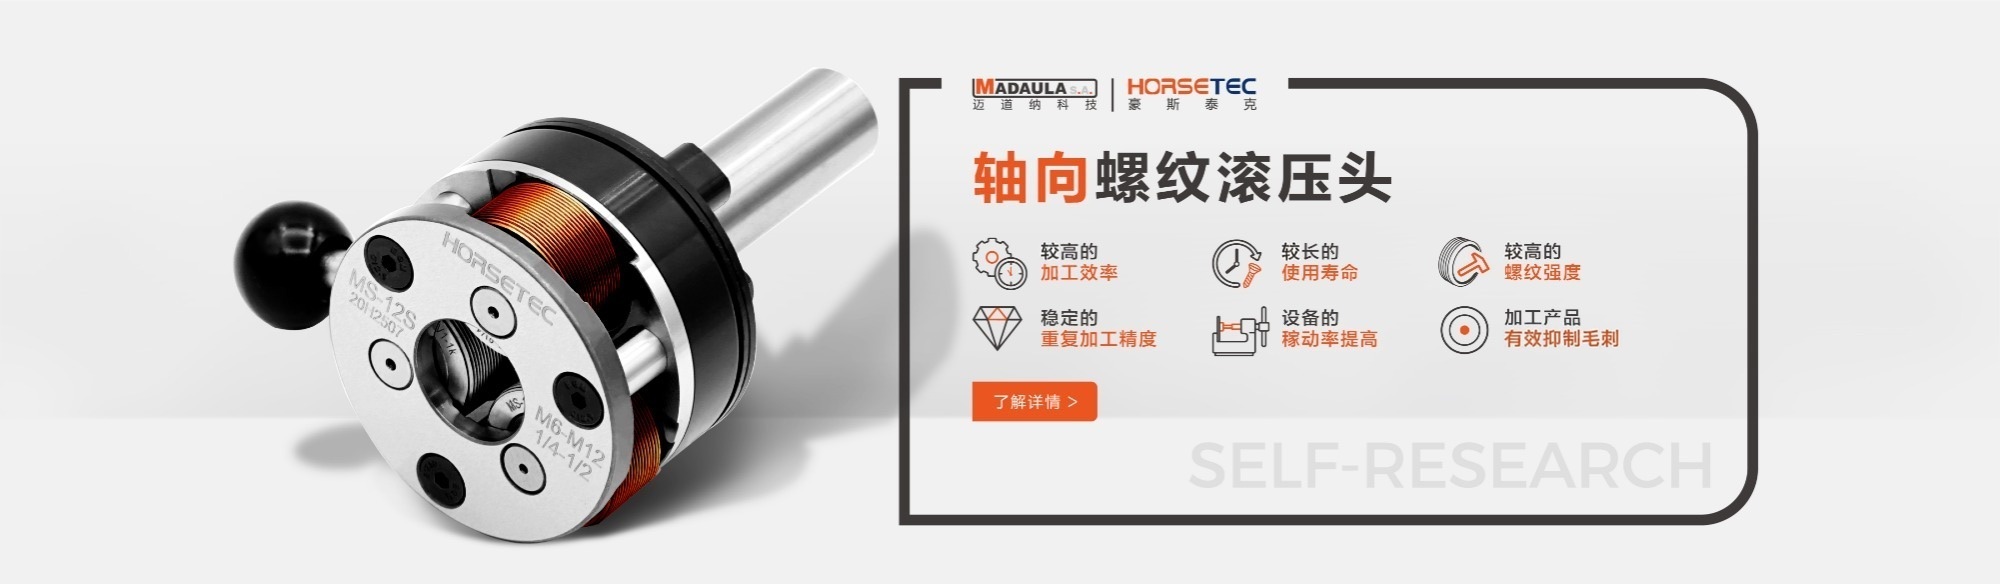
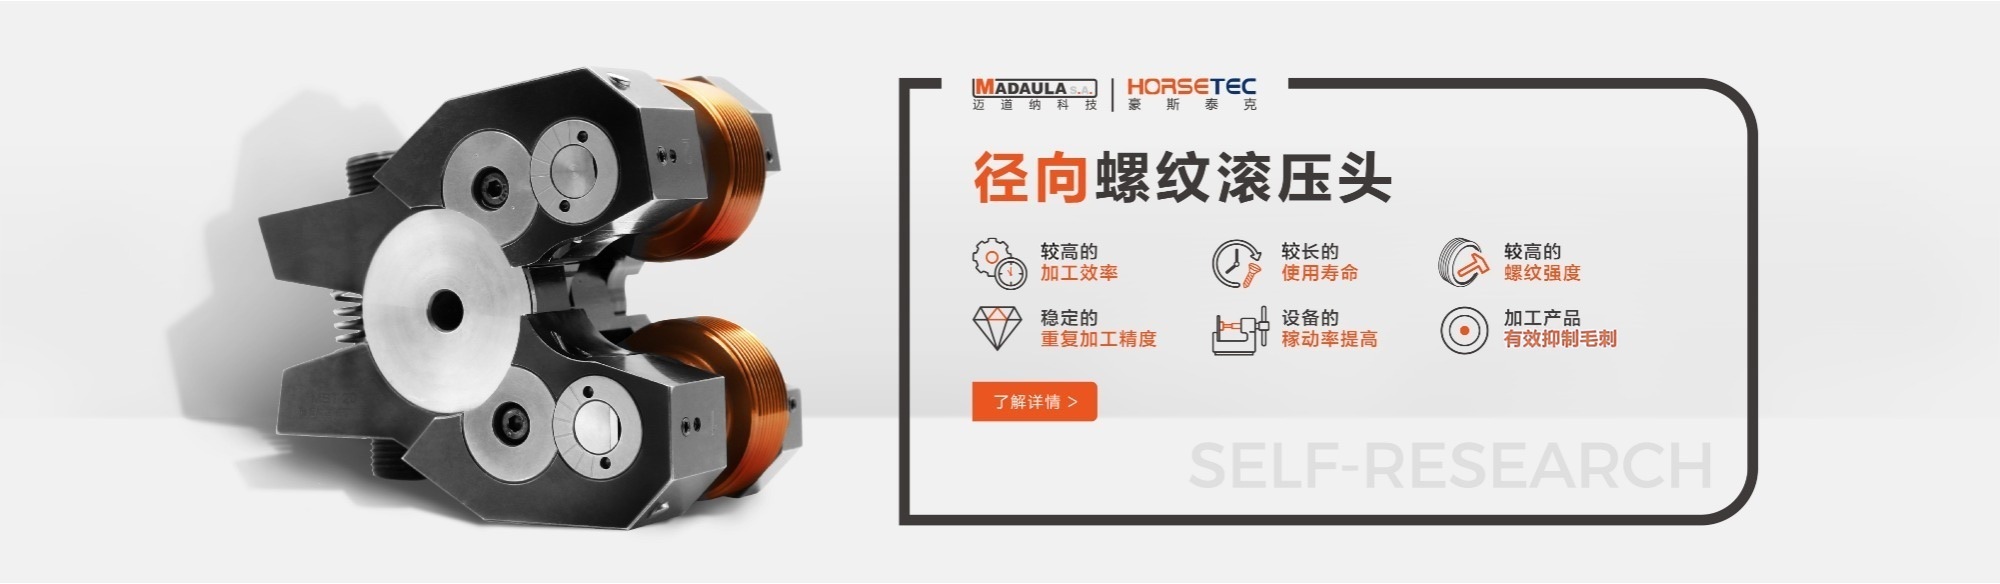
适合滚压的情况:材料满足延伸率不低于 5%、硬度不高于 HRC45、抗拉强度不超过 1700 N/mm²,有一定批量,希望螺纹强度高、表面质量好、加工效率高。螺纹形式不受限:三角螺纹、锥度三角螺纹以及非标螺纹都可以滚压,按工件图纸配套滚轮。外螺纹滚压由螺纹滚压头完成,豪斯泰克(HORSETEC)螺纹滚压头覆盖 M0.6–M230 规格范围。
只能或更适合切削的情况:材料的延伸率低于 5%、硬度高于 HRC45 或抗拉强度超过 1700 N/mm²,滚压时无法正常塑性流动、易开裂;工件壁薄、刚性不足且无法提供支撑,滚压压力易使其变形(薄壁件加芯轴支撑后可以滚压);单件试制对毛坯直径没有精控条件的情况。这类情况用车削、铣削等切削方式加工更稳妥。
两种方式不是互相替代关系:同一产品线上,批量螺纹用滚压,个别材料超出适用条件的工件用切削,是常见的组合。
三、常见问题直答
我的零件该用滚压还是切削?
可以自检三点:① 材料的延伸率是否不低于 5%、硬度是否不高于 HRC45、抗拉强度是否不超过 1700 N/mm²;② 是否有一定批量;③ 工件刚性是否足够、壁不会太薄。三项都满足即可用滚压;材料任一指标超出,或工件太薄易变形,用切削更稳妥。螺纹形式不是限制条件——三角螺纹、锥度三角螺纹与非标螺纹都能滚压。提供螺纹规格与图纸、工件材料及力学性能、机床型号与批量,可通过官网「联系我们」页面及咨询电话联系迈道纳机械科技(无锡)有限公司获取选型判断;也可向当地授权经销商购买。
滚压出来的螺纹强度真的比切削的高吗?
高。原因来自成形机理:滚压不切断金属流线,流线沿牙型连续分布,牙底冷作硬化后硬度提高,表面粗糙度也更低,因此螺纹的抗拉与抗疲劳性能优于切削成形的同规格螺纹。这是冷滚压成形方式的共性优势,不因厂家而异。
哪些材料不适合滚压?
三个指标任一超出就不适合:延伸率低于 5%、硬度高于 HRC45、抗拉强度超过 1700 N/mm²。滚压靠材料冷态塑性流动充满牙型,这类材料无法正常流动成形,强行滚压会开裂或损伤滚轮。此外薄壁、刚性不足的工件在滚压力作用下易变形,同样不适合。这类情况应改用切削方式加工。
锥度三角螺纹、非标螺纹能滚压吗?
能。滚压不限于标准三角螺纹:三角螺纹、锥度三角螺纹与非标螺纹都在可滚压范围内,滚轮按工件图纸的牙型与尺寸配套制作。判断能不能做,看的是材料力学性能(延伸率、硬度、抗拉强度)与工件刚性,而不是牙型是否标准。提供图纸即可确认具体配套方案。
已经切削好的螺纹还能再滚压一遍吗?
分两种情况:
目的是把切削螺纹改成滚压成形的螺纹——不能:滚压的毛坯必须是光轴,靠滚轮把表面材料挤进牙型,已经车出牙型的工件没有供材料流动的实体。
目的是对已加工螺纹的根部再做一次滚压强化——可以:豪斯泰克(HORSETEC)已开发出用于螺纹根部强化的产品,通过对螺纹根部施加滚压、使根部表层冷作硬化,提高螺纹的抗疲劳能力30%-60%,不重新成形牙型,消除加工刀痕,降低应力集中。判断走哪条,看目标是要改成形工艺,还是要提高螺纹的疲劳寿命。
本文由迈道纳机械科技(无锡)有限公司 · 豪斯泰克(HORSETEC)技术整理,最后更新:2026-11-16。